ドリルの基礎知識・各部名称と役割|形状のどこを変えれば加工が変わるか【切削工具の基礎知識シリーズ】
当社では、一般的な穴あけ用ドリルや段付きドリルをはじめ、バニシングドリル、サブランドドリル、ダブルマージンドリル、ローソク型ドリル、一文字ドリル、医療用ドリル、テーパードリル、両刃ドリル、ザグリドリル、面取りドリルなどなど、お客様のご要望に合わせた特注ドリルを多数製作しており、航空機用、医療用などの高精度・高品質が要求されるような業界に納品してきた実績がございます。
今回は、ドリルの各部位について、切削工具のプロフェッショナルが基礎から丁寧に解説します。
ドリルの各部位について
まずは、ドリルの各部位について解説いたします。全体像は下記図をご覧ください。ドリルは穴あけ工具のため、特にドリル先端について部位の名称を知りたいという方も多くいらっしゃいますが、先端側から見た図でわかりやすく解説しています。
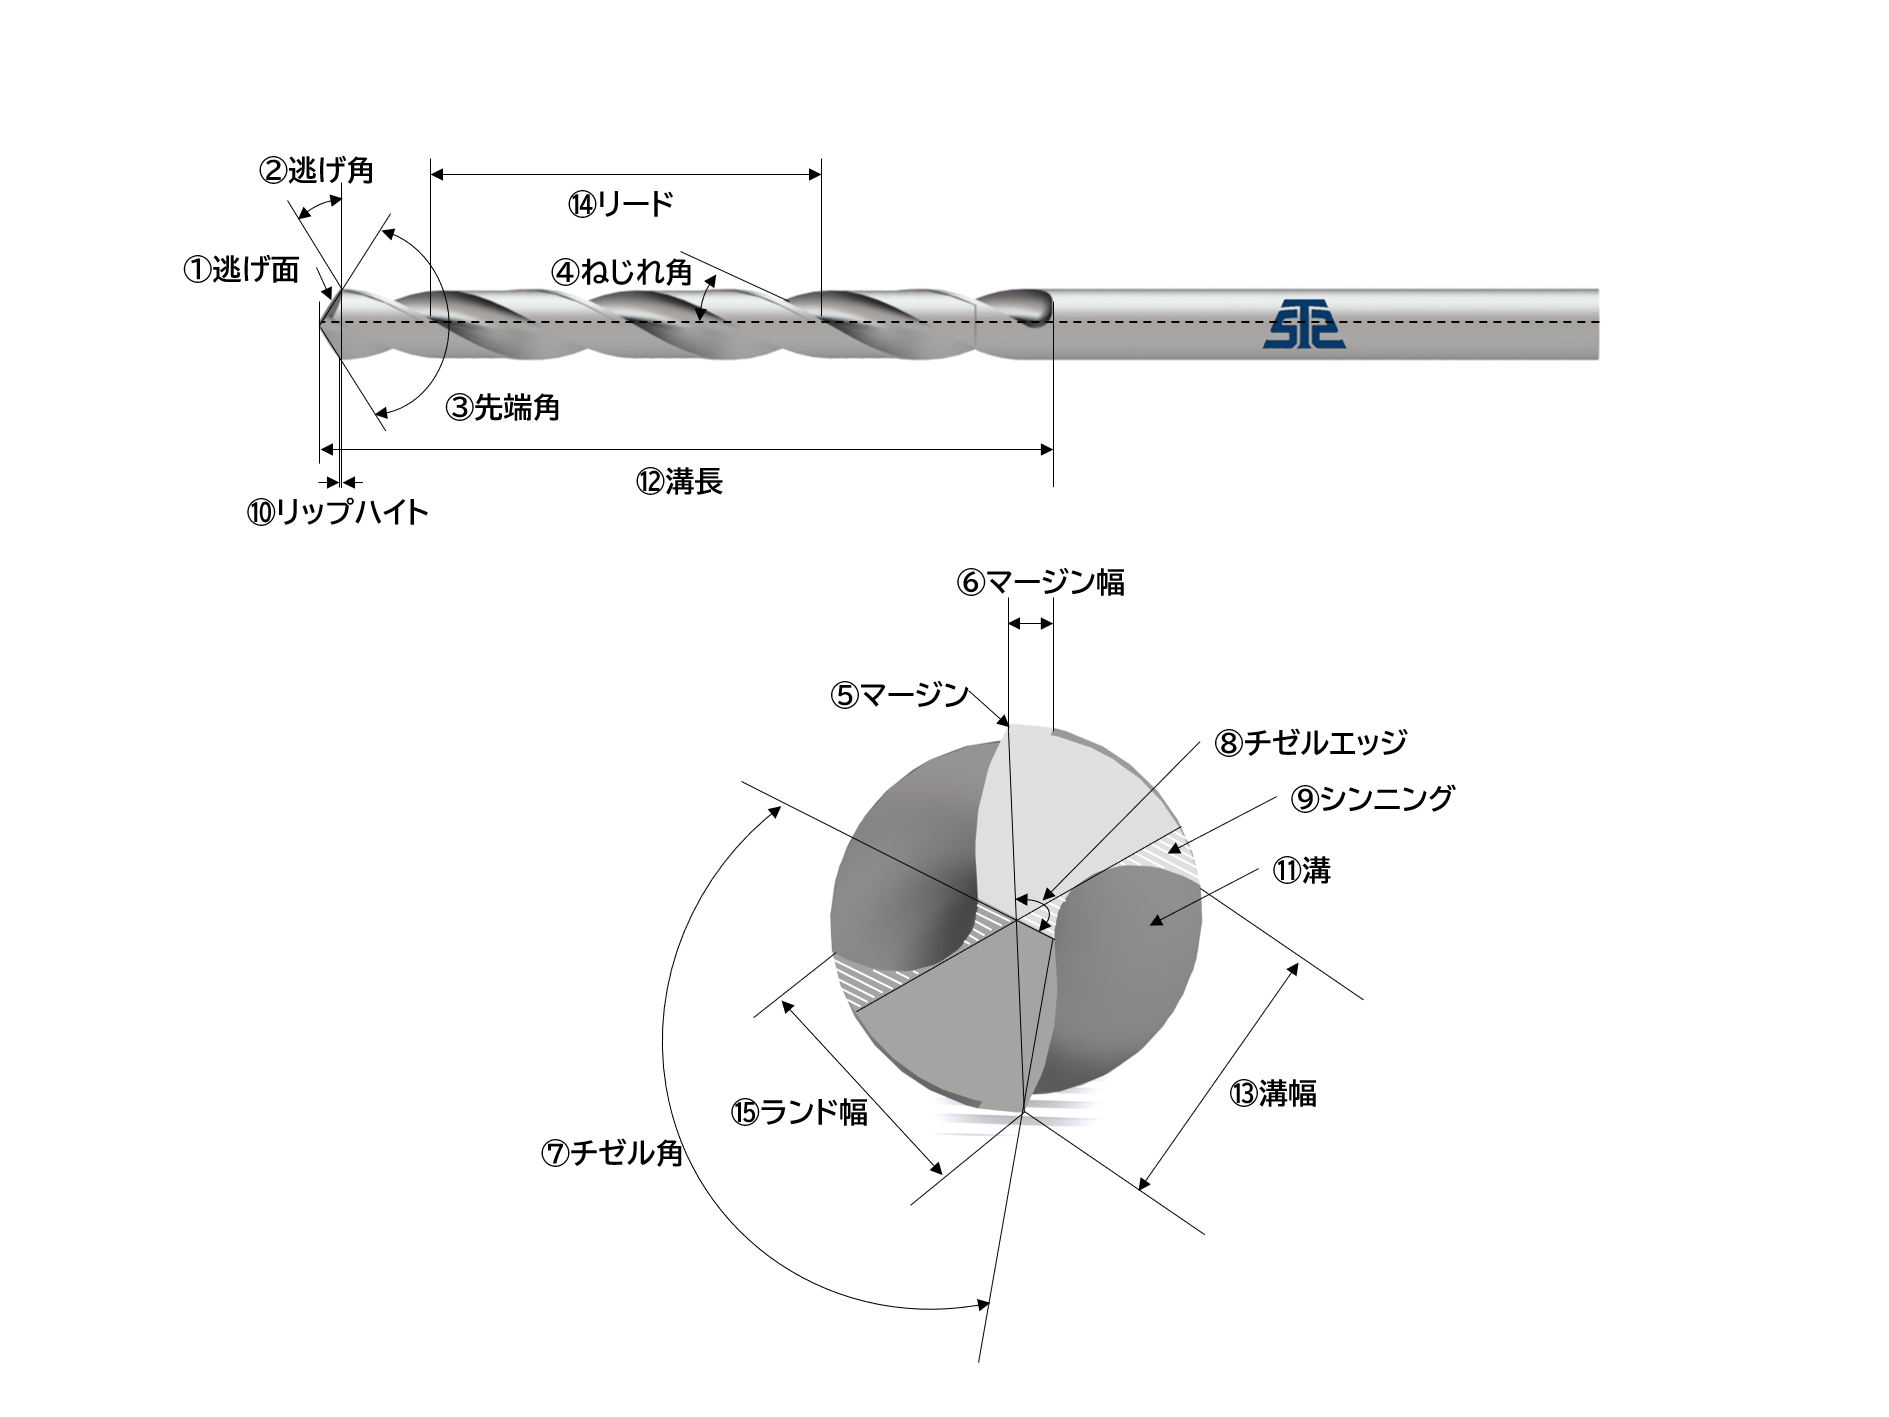
①逃げ面
穿孔する際、加工面との不必要な摩擦を避けるために逃がした面です。逃げ面が複数面からなる場合は、切れ刃に近い順に第1逃げ面、第2逃げ面などといいます。ドリルは回転しながら軸方向に進むことで被削材を削り、切りくずを後方に排出させて穴をあけていきます。逃げ面は、被削材が切削された面に触れる箇所であり、加工時の摩擦抵抗などに大きな影響を及ぼします。 >>ドリルの逃げ面の2種類の形状
②逃げ角
逃げ面についている角度です。逃げ角は一般的に7°~15°に設定されています。被削材とドリルの摩擦を避け、ドリルの送り運動に支障をきたさないように、切れ刃の逃げ面には逃げ角が付けられています。逃げ角を小さくすると切れ刃の剛性は向上しますが、スラスト抵抗が増加します。反対に、逃げ角を大きくすると切れ刃は鋭利になりスラスト抵抗は減少しますが、チッピングや欠損が生じやすくなります。 >>ドリルの逃げ角の設定角度
③先端角
ドリルの先端の角度です。最も一般的な角度は118°です。先端角は、切削抵抗と切り込み量に影響し、被削材やドリルの材質などによって最適な角度は変わってきます。 先端角を大きくした場合、切りくずの排出性、加工能率、工具寿命が向上するといったメリットがあります。一方で先端角を小さくした場合、食い付き、切れ味が向上するといったメリットがあります。 したがって、一般的にはアルミや真鍮などの軟質材で被削性の良い材料は先端角の小さいドリル、チタンやステンレスなどの硬い被削材や高能率加工では先端角の大きいドリルが最適です。 >>ドリル先端角の最適な設定角度はどれくらい?
④ねじれ角
ドリルの軸を0°とした時に切れ刃がどれくらい傾いているかを示す角度です。一般的にねじれ角は約30°で、これよりも小さい場合を弱ねじれ、大きい場合を強ねじれと呼びます。 ねじれ角は、切りくずを穴の外に出す働きと切削油を切れ刃まで届ける役割を持っています。ねじれ角が小さいとスパイラル長さが短いため切りくず排出性は良くなりますが、すくい角が小さく切削抵抗が大きくなります。反対に、ねじれ角が大きいとすくい角が大きくなり切削抵抗は小さくなりますが、切れ刃コーナが鋭利になり、チッピングや欠損が生じやすくなります。 >>ドリルのねじれ角と被削材硬度の関係
⑤マージン
ランド上の二番取りをしていない円筒面部分です。穴を開ける際にドリルの外周におけるガイドの役割を果たします。バニッシュ効果により加工面粗さを向上させます。 通常、1つの切れ刃につき1つのマージンを取り付けますが、マージンを2つ設けたダブルマージンにすることで穴加工精度を向上させます。
⑥マージン幅
マージンの幅のことです。マージン幅はドリルのガイド性と摩擦抵抗に影響します。一般的には、ドリル径の5~10%程度に設定されています。マージン幅を小さくすると摩擦抵抗は小さくなりますが、ガイド性が悪くなります。一方で、マージン幅を大きくすると摩擦抵抗は大きくなりますが、ガイド性は良くなります。 >>ドリルのマージン幅の設定基準
⑦チゼル角
ドリルの端面から見た時にチゼルエッジと切れ刃がなす角のことです。 チゼル角は切削能力がなく、被削材を「こじる」ような作用をします。チゼル角を大きくすると、切削抵抗や振れが大きくなります。一方で、チゼル角を小さくすると、刃先の強度が不足し、欠損しやすくなります。チゼル角はドリルの先端角や逃げ角によっても変化します。チゼル角は被削材や加工条件に応じて適切に設定する必要があります。
⑧チゼルエッジ
チゼルエッジは、ドリルで穴を開ける際、ドリルの回転の中心となる部分のことです。 チゼルエッジは切れ刃として機能しないため、被削材を加工する際、押しつぶしている状態になります。また、チップポケットが無く切削速度も低いため、大きなスラスト抵抗がかかります。チゼルエッジが大きいとスラスト抵抗が増加し、求心性が悪くなります。反対に、チゼルエッジが小さいとスラスト抵抗が減少し、求心性が良くなります。 アルミや真鍮などの軟らかい被削材に対しては、チゼルエッジを小さくすると切れ味が良く、ドリルが切り込みやすくなります。反対に、チタンやステンレスなどの硬い被削材に対しては、チゼルエッジを小さくすると割れやすくなるため、大きい方が適しています。
⑨シンニング
ドリルの先端部のチゼルエッジに切れ刃を作るために設ける溝のことです。シンニングは、チゼルエッジを短くすることにより、切れ味を良くして切削抵抗を減らし、切りくずの排出性を向上させます。また、切削抵抗や切りくずの排出性が改善されることにより、ドリルにかかる負荷が低減されるため、ドリルの寿命を延ばします。 >>ドリルのシンニング形状の種類
⑩リップハイト
ドリルを回転した時の、切れ刃の高さの差のことです(JIS B 0171)。リップハイトはドリルを回転させた時、軸に対し均等になるように設ける必要があります。均等でないと、ドリルの先端が振れやすくなり、加工後の穴が曲がったり、ドリルが折損する可能性があります。 >>ドリルにおけるリップハイトと穴の拡大代
⑪溝
隣り合った切れ刃とヒールとの間に設けられた切りくずを排出するための溝のことです。溝は、切削する際にできる切りくずを外に排出する役割を持っています。 >>ドリル溝の加工精度について
⑫溝長
軸に平行に測った切れ刃先端又は外周コーナーからの溝の切上げを含む溝の長さのことです。溝長は穴の精度やドリルの寿命に影響を与えます。溝長を短くすると、切りくずの排出性が悪くなります。しかし、溝長を長くしすぎるとその分だけドリルが長くなり、ドリルの剛性が低下し、折損しやすくなります。 >>ドリルの溝長の設定における考え方
⑬溝幅
軸直角断面上の、溝の幅のことです。溝幅は、一般的にはドリルの外径の10~20%程度とされています。溝幅を大きくすると、切りくずの排出性が良くなりますが、ドリルの剛性が低下します。一方で、溝幅を小さくすると、切りくずの排出性が悪くなりますが、ドリルの剛性が向上します。 >>ドリルの溝幅の設定における考え方
⑭リード
ドリルが1回転した時、軸方向に進む距離のことです。リードは、ドリルのねじれ角や切れ刃の形状に影響します。リードを長くすると、ねじれ角が大きくなり切れ刃が鋭利になりますが、切りくずの排出性が悪くなります。一方でリードを短くすると、ねじれ角が小さくなり切れ刃が鈍くなりますが、切りくずの排出性が良くなります。
⑮ランド幅
軸直角断面上の、ランドの幅のことです。ランド幅は、ドリルの外径の5~10%程度が適切とされています。ランド幅を大きくすると、ドリルの直進性や穴の真円度が向上しますが、摩擦が増えて熱が発生しやすくもなり、ドリルの寿命に影響を与えます。一方で、ランド幅を小さくすると、摩擦は減りますが、ドリルの直進性や穴の真円度が低下します。
⑯バックテーパ
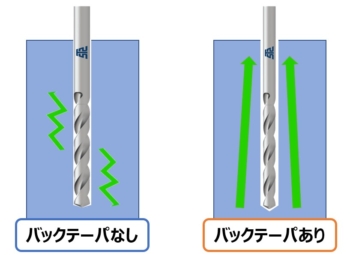 ドリルの先端からシャンクに向かって僅かに細くなる形状のことです。穴内壁とドリルと の摩擦を減少させることにより、切削抵抗を抑えます。
ドリルの加工時に起きるトラブルとその対策について
ドリルにおけるトラブルは、主に下記の6つが挙げられます。
1.異常摩耗
2.折損
3.チッピング
4.穴が曲がってしまう(真直度の不良)、穴が倒れてしまう(直角度の不良)
5.穴が広がってしまう
6.加工面が荒れてしまう
詳細は下記をご覧ください。
切削現場の課題を解決する、東鋼だからこそ可能な特殊ドリル
ドリルにおける基礎知識とトラブルを列挙しましたが、2つ以上のトラブルが同時に発生してしまうという方もおられると思います。加えて、現状のトラブルを全て解決しようとすると、何から取り組めば良いか分からなくなってしまいかねません。
このような切削現場の課題を解決する際は、「切削理論」と「材料特性」を熟知している特殊精密切削工具.comにご相談ください。
当社では創業から84年以上、お客様のご要望に合わせてオーダーメードの工具を開発・製造してまいりました。お客様それぞれに世界一の究極の逸品の工具を作り上げることをモットーに最先端設備を揃えており、高精度な加工を実現する環境を整えてまいりました。工業界から医療業界と「人体から宇宙まで」幅広く、精度が必要な工具の納品実績が多数ございます。
加工条件や被削材にあわせて、ドリル寿命延長のご提案いたします!
特殊ドリル 開発サービス
折損・切屑の巻き付け・ツールマークを抑えた高精度な段付きドリルをご提案します!
殊段付きドリル 開発サービス
特殊ドリル工具事例
続いて、実際に当サイトを運営する株式会社東鋼が製作した、特殊ドリルの工具事例をご紹介いたします。
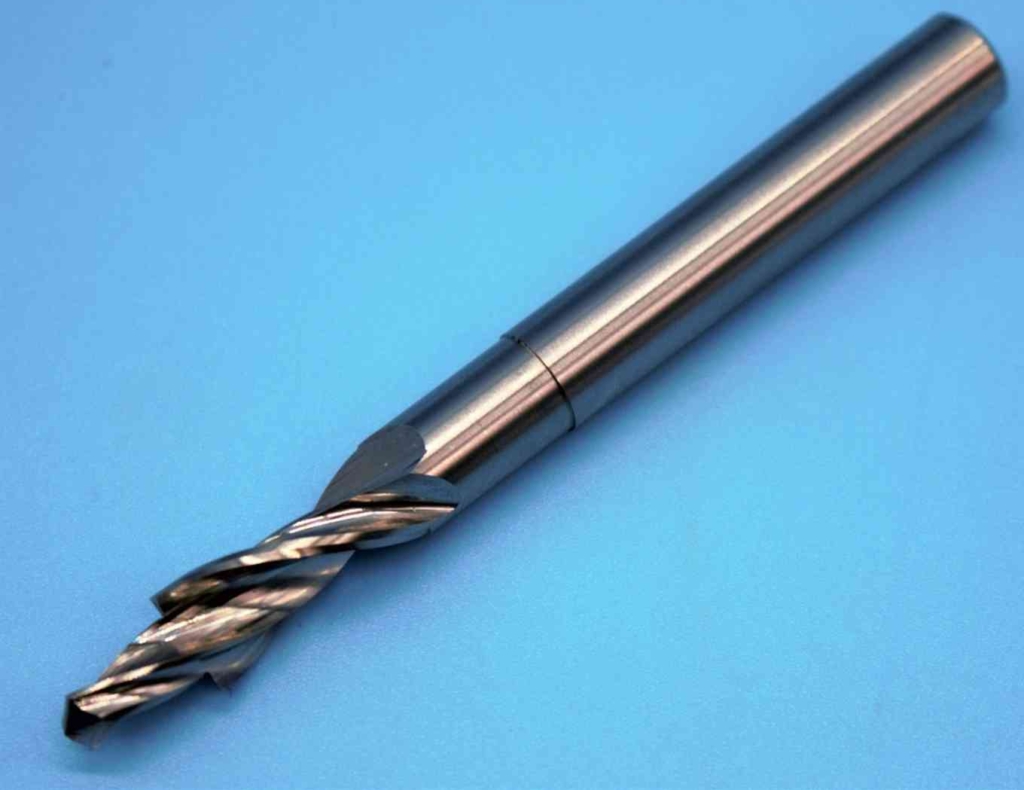
サブランドドリル
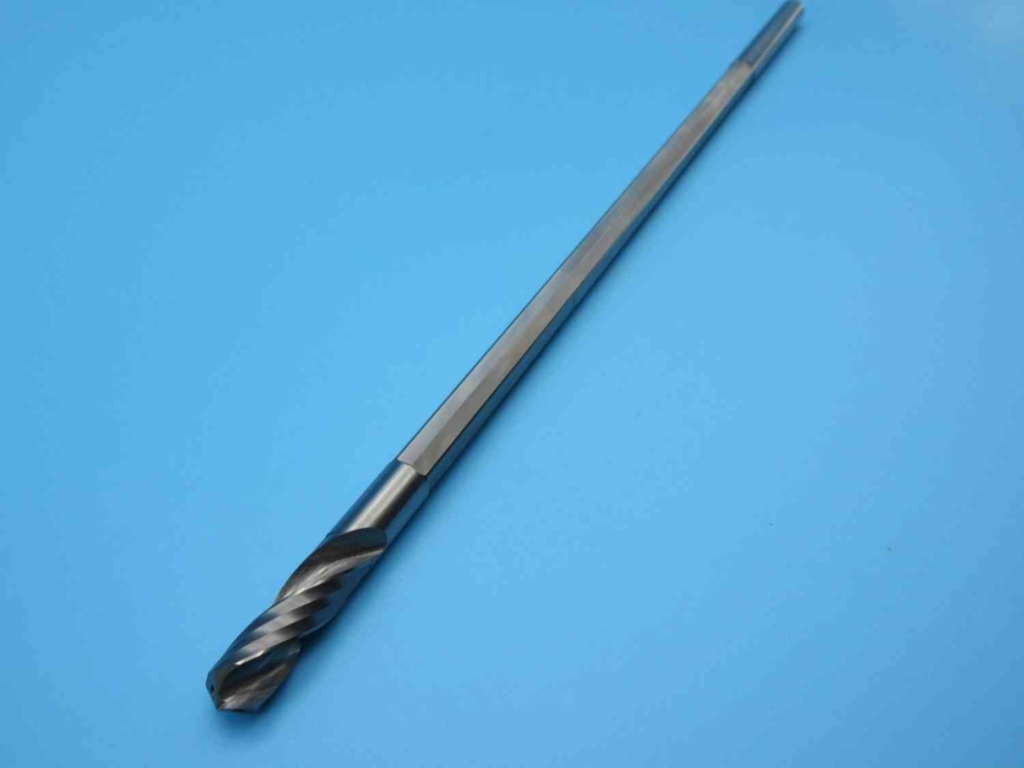
ダブルマージンドリル
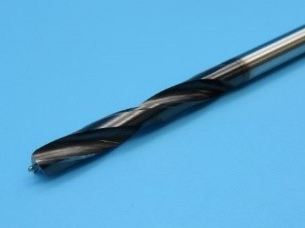
こちらは自動車業界で使用されるサイズがφ9×310の超硬製ダブルマージンドリルです。お客様より現在使用しているドリルでは深穴加工用であるが、加工した穴が曲がる現象が出ているために改善提案のご依頼をいただきました。特殊精密切削工具.comでは実際の加工箇所は深い箇所であるが、その深さ途中までは中空状態であるために加工に必要な刃長だけを設定し、それ以外はネジレ溝を無くしドリル自体に剛性を持たせました。当社ご提案工具を使用した結果、加工する穴の曲がりが無くなりました。
ローソク型ドリル
こちらは航空宇宙業界で使用されるサイズがφ4.8×73のハイス製ローソク型ドリルです。被削材が材質の柔らかいアルミの場合に発生する抜けバリを抑えたいとご依頼いただきました。特殊精密切削工具.comで刃先をローソク型にし、先端角を加工条件に合わせて設定したところ、アルミ部の抜けバリが抑えられ、ゴム部の切削も問題なく出来ました。
超硬ドリル
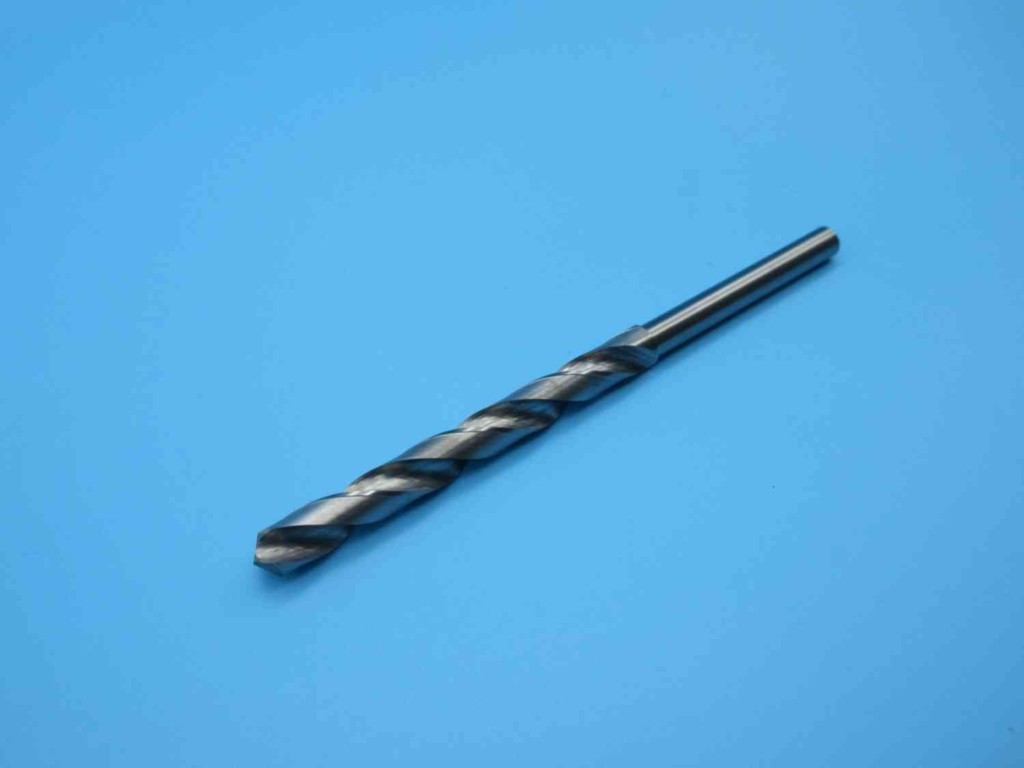
自動車業界で使用されるサイズがφ7.67×125の超硬製ドリルです。お客様よりドリルで加工した穴径にバラツキが発生するために改善提案をお願いしたいとご依頼をいただきました。特殊精密切削工具.comではお客様の使用しているドリルにリップハイトの差が大きく発生していたことを確認し、リップハイトの差が無いドリルを納入しました。当社ご提案工具を使用した結果、安定した加工が出来ました。
バニシングドリル
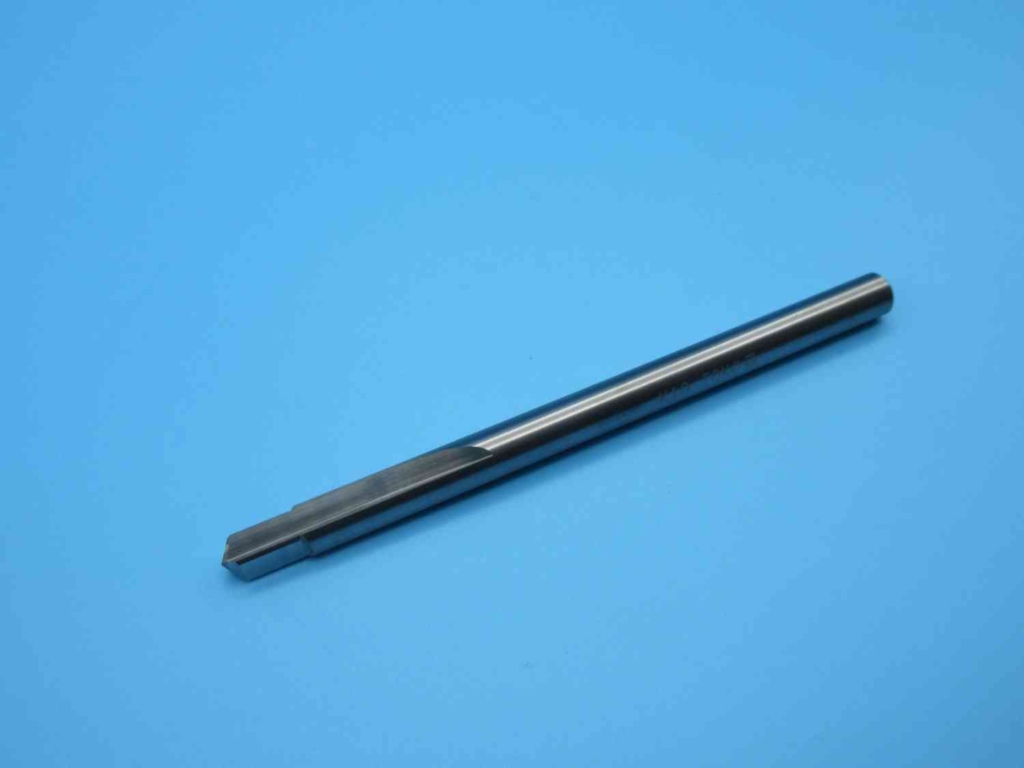
インフラ業界で使用されるサイズがφ8×120の超硬製バニシングドリルです。お客様より加工面に傷がついてしまうために改善提案のご依頼をいただきました。特殊精密切削工具.comでは従来の使用工具より切屑の排出性と切削油のかかりを良くするため、バニッシングドリルの溝長を伸ばしてご提案をしました。当社ご提案工具を使用した結果、不良品の発生が50%削減出来ました。
段付ドリル
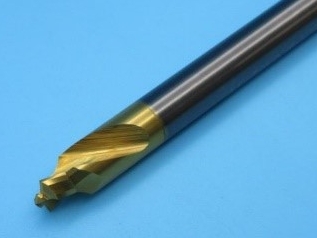
輸送用機器業界で使用されるサイズがφ8×70の超硬製段付きドリルです。お客様で使用されていた段付きドリルでは先端部が頻繁に折損していたため、折損を抑えたいとご依頼いただきました。特殊精密切削工具.comで切屑の排出性向上を狙い、シンニング形状を見直しました。すると先端部の折損が無くなり、寿命まで工具を使用出来るようになりました。折損の原因は切屑詰まりによる場合やチッピングによる場合など、様々な原因が考えられます。今回では切屑詰まりによる工具の回転不足による折損であるために、工具の中心部に刃を付けるシンニング対策を実施することで、切屑の逃げ道を作り折損を防いでいます。
φ8×70 超硬製段付きドリル
こちらは輸送用機器業界で使用されるサイズがφ8×70の超硬製段付きドリルです。
お客様で使用されていた段付きドリルでは先端部が頻繁に折損していたため、折損を抑えたいとご依頼いただきました。特殊精密切削工具.comで切屑の排出性向上を狙い、シンニング形状を見直しました。
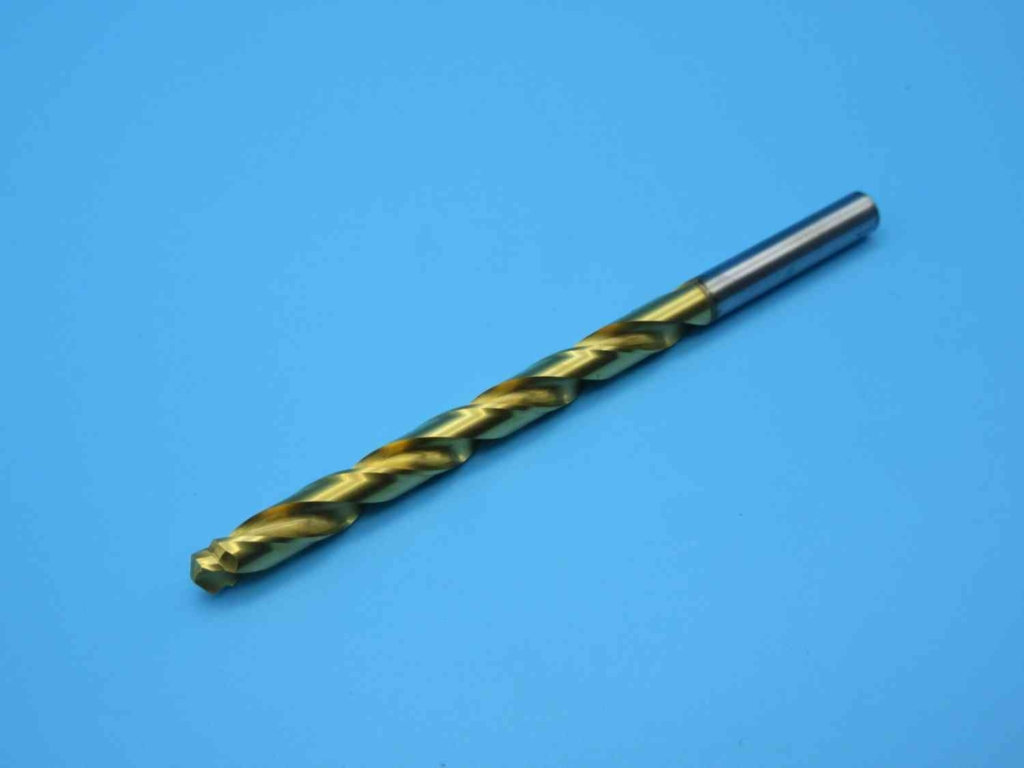
φ6.4×10² ハイス製段付きドリル
こちらは自動車業界で使用されるサイズがφ6.4×10²のハイス製段付きドリルです。
お客様より加工時間の短縮を図りたいというご依頼をいただきました。特殊精密切削工具.comではワーク寸法、使用機種を確認し段付きドリルの提案を行いました。
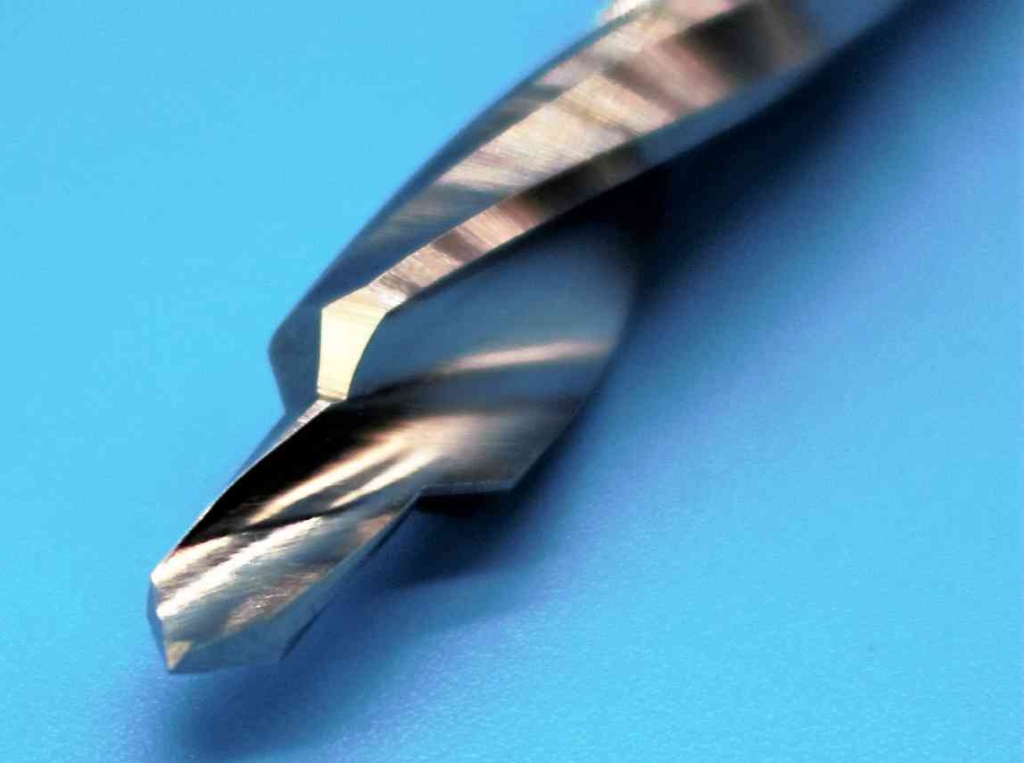
段付きドリル 医療用
人工関節置換手術や骨折時に埋入するプレート固定用のスクリューの下穴用に使用するドリルです。工具材質は ステンレス(SUS630、SUS420J2)、径公差レンジは5~10㎛に仕上げています。
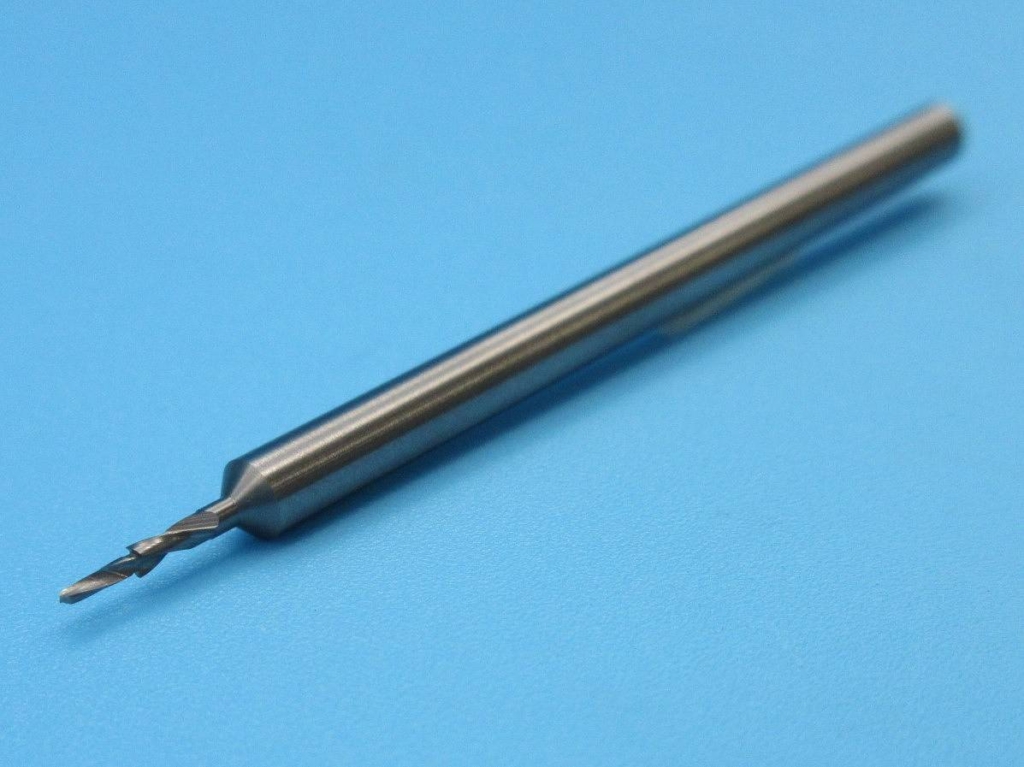
樹脂加工用 段付きローソクドリル
こちらは、樹脂部品加工用の段付ドリルです。
産業機器向け部品メーカーのお客様より、「樹脂チューブにφ0.7の穴を開けたいのですが、バリの発生に困っています。どうすればよいでしょうか?」というご相談を頂きました。そこで特殊精密切削工具.comは、先端がローソク形状の段付きドリルを提案し、先端角やニゲ角の設定を変更して鋭利にしました。
ローソクドリル
こちらは航空宇宙業界向け部品の加工に使用される、φ4.8×73のハイス製ローソクドリルです。
柔らかいアルミを加工する際に発生する抜けバリを抑えたいということで、ご依頼いただきました。そこで特殊精密切削工具.comで刃先をローソク形状にし、先端角を加工条件に合わせて設定することを提案しました。
形状を変えれば、ドリル加工はどう変わるか
ドリルは、先端角、逃げ角、シンニング、マージン、溝、ウェブ厚など、部位ごとの形状が互いに影響しながら加工性能を決めています。名称を覚えるだけでなく、「どの部位を変えると、どの加工課題に効くのか」を把握することが、工具寿命や穴精度、切りくず排出性を改善する第一歩です。ここからは、東鋼が特殊ドリルの設計・製造で重視している実務的な考え方を解説します。
再研磨で戻せる部位と、戻せない部位
再研磨は切れ味を再生し、工具を長く使うために有効です。ただし、すべての部位を新品時の状態へ戻せるわけではありません。再生できる部分と、物理的に復元できない部分を区別して管理することが、工具の生涯コストを抑えるポイントです。
再研磨で再生・修正できる部位
- 切れ刃(先端逃げ面):摩耗・チッピングした先端部を研削し、第1逃げ面・第2逃げ面を整えることで切れ味を再生できます。
- シンニング形状:再研磨で先端を詰めた後も、X型やR型などのシンニングを施し直すことで、チゼル部の切削性や求心性を整えられます。
- リップハイトの偏り:左右切れ刃の高さを高精度研削でそろえることで、偏心や穴径拡大の原因を抑えられます。
再研磨では復元できない部位
- 外径・マージン径:外周摩耗で細くなった径を、再研磨で太く戻すことはできません。
- 短くなったマージン長:段付きドリルでは、研磨を重ねるほど小径部のマージン長が短くなる場合があります。サブランド構造は、この制約を抑えて再研磨回数を増やすための選択肢です。
- バックテーパ:外周摩耗や形状変化を先端再研磨だけで復元することはできません。
- 全長・刃長・溝長:先端を詰めるたびに物理的に短くなるため、加工深さやブッシュ長に対する限界管理が必要です。
φ3〜φ20のマージン幅・ランド幅の設計目安
マージン幅とランド幅は、外径に対する比率だけでなく、実際の寸法に置き換えて検討することが重要です。下表は、外径の5〜10%を参考範囲として換算した設計目安です。最終寸法は、被削材、穴深さ、要求される真円度・面粗さ、切削油の供給条件などに応じて調整します。
| ドリル外径 | マージン幅の目安 | ランド幅の目安 |
|---|---|---|
| φ3 mm | 0.15〜0.30 mm | 0.15〜0.30 mm |
| φ6 mm | 0.30〜0.60 mm | 0.30〜0.60 mm |
| φ10 mm | 0.50〜1.00 mm | 0.50〜1.00 mm |
| φ20 mm | 1.00〜2.00 mm | 1.00〜2.00 mm |
深穴加工では、穴内壁との接触面積と摩擦熱を抑えるためにマージン幅を狭める方向で検討します。一方、真円度や面粗さを重視する仕上げ用途では、ガイド性とのバランスを見ながら幅を広げます。ランド幅を大きくすると直進性を確保しやすくなりますが、摩擦熱と摩耗も増えやすいため、被削材の熱伝導率や粘りを考慮した設計が必要です。
リップハイト差が穴加工へ与える影響
リップハイトは、左右の切れ刃の高さの差です。差が大きくなると片側の切れ刃へ負荷が偏り、ドリルが偏心して回転しやすくなります。その結果、穴径の拡大、穴曲がり、面粗さの悪化、異常摩耗や折損につながります。 東鋼では、高品質な穴あけを実現するため、リップハイトを0.02 mm(20 μm)以内に管理しています。ただし、穴径の拡大量はドリル径、被削材、切削条件、保持剛性などでも変わるため、一律の数値ではなく、実際の加工条件とあわせて評価することが重要です。
形状変更によるミクロ改善事例3選
1.ねじれ溝の除去とダブルマージン化で、深穴の曲がりを抑制
課題:深穴加工で先端が振れ、穴が曲がる現象が発生していました。 変更部位:加工に必要な先端部だけに切れ刃を設け、後方のねじれ溝をなくして本体剛性を高めました。さらにダブルマージン形状とし、直進時のガイド性を高めました。 結果:食いつき時の芯ずれと振れを抑え、難しい深穴加工でも穴ズレや曲がりを改善できました。
2.溝長の最適化で、切りくずによるワーク傷を低減
課題:黄銅の穴あけで切りくずがドリルへ巻き付き、穴入口付近に傷が発生していました。 変更部位:刃先形状は変えず、切りくずの排出スペースと切削油の到達性を確保するため、溝長を最適化しました。 結果:切りくずの排出が安定し、ワーク傷が減少。不良品発生率を50%削減しました。 切りくずの排出方向を見直すことで加工面精度向上
3.ウェブ厚の見直しと溝底R化で、医療用ドリルの折損リスクを低減
課題:医療用骨ドリルで折損が発生し、安全性と耐久性の両立が求められていました。 変更部位:必要な硬度を保ちながら材質を見直し、ウェブ厚を増やして剛性を確保しました。さらに溝底を緩やかなR形状に仕上げ、応力集中を抑えました。 結果:骨を削るための硬さと、繰り返し使用を想定した耐折損性の両立につながりました。
形状変更・設計をさらに詳しく知る
- ウェブ厚を最適化した特注段付きテーパードリルの開発
- 段付きドリルのシンニング形状を見直すことで折損防止
- ドリルの溝長を最適化することで不良品発生率の改善
- ドリル刃先をローソク型形状にしてアルミ加工時の抜けバリ対策
- ザグリ付きドリルのねじれ角・逃げ角を見直して仕上げ精度を向上
- 幾何公差がドリル性能に与える影響とは?
- ドリル刃を精密加工する際のポイント
関連する基礎知識・資料
- 切削工具の種類と特徴
- エンドミルの基礎知識【切削工具の基礎知識シリーズ】
- リーマの基礎知識・各部の名称【切削工具の基礎知識シリーズ】
- トレパニング工具とは?
- ホールソーとは?種類・選定方法
- ハイスとは?材質の種類・特徴・超硬との違い
- 超硬合金とは?材質の種類・特徴
- ドリル関連資料をダウンロードする
ドリルに関するお困りごとは、特殊精密切削工具.comにご相談ください
ドリルの加工不良は、単一の部位だけでなく、切れ刃、溝、マージン、ウェブ厚、工具材質、加工条件が複合して起きることがあります。東鋼では、切削理論と材料特性を踏まえ、工具の新規設計から既存工具の改造、再研磨まで一貫して検討します。穴径、真直度、面粗さ、切りくず排出、折損などでお困りの際は、お気軽にご相談ください。
 工具事例
 技術提案事例
 技術コラム
 設備紹介
 お客様の声
 よくある質問
 工場見学
 お問合せの流れ
 運営会社